

परिचय
ओईएम सेवाएं प्रदान करने वाले मैकेनिकल सील निर्माता का चयन केवल कंपोनेंट की लागत से कहीं अधिक महत्वपूर्ण होता है; यह उपकरण की विश्वसनीयता, रखरखाव अंतराल और दीर्घकालिक परिचालन जोखिम को प्रभावित करता है। सबसे अच्छे आपूर्तिकर्ता केवल विनिर्देशों के अनुसार सील का उत्पादन ही नहीं करते, बल्कि वे पंपों और घूर्णन उपकरणों की आवश्यकताओं के अनुरूप अनुप्रयोग इंजीनियरिंग, सामग्री मार्गदर्शन, गुणवत्ता नियंत्रण और विनिर्माण स्थिरता भी प्रदान करते हैं। यह लेख उन व्यावहारिक मानदंडों की व्याख्या करता है जो एक सक्षम ओईएम भागीदार को सामान्य पुर्जों के विक्रेता से अलग करते हैं, जिनमें अनुकूलन क्षमता, परीक्षण मानक, लीड टाइम, तकनीकी सहायता और आपूर्ति स्थिरता शामिल हैं, ताकि आप प्रदर्शन, जीवनचक्र मूल्य और खरीद जोखिम के बारे में स्पष्ट दृष्टिकोण के साथ निर्माताओं का मूल्यांकन कर सकें।
सही मैकेनिकल सील निर्माता का चयन क्यों महत्वपूर्ण है?
चयन करनामैकेनिकल सील निर्माताव्यापक के साथओईएम सेवाएंघूर्णन उपकरण संचालकों और पंप निर्माताओं के लिए यह एक महत्वपूर्ण रणनीतिक निर्णय है। द्रव प्रबंधन प्रणालियों में यांत्रिक सील एक प्रमुख जोखिम कारक होती हैं; उद्योग के आंकड़े लगातार यह दर्शाते हैं कि सेंट्रीफ्यूगल पंपों की 60% से 70% विफलताएं यांत्रिक सील के जोड़ पर ही उत्पन्न होती हैं। किसी विशेषज्ञ OEM निर्माता के साथ साझेदारी यह सुनिश्चित करती है कि ये महत्वपूर्ण घटक सामान्य, बाजार में उपलब्ध विकल्पों पर निर्भर रहने के बजाय सटीक अनुप्रयोग आवश्यकताओं के अनुरूप निर्मित हों।
ओईएम सेवाओं के लाभ
OEM सेवाएं प्रदान करने वाले निर्माता के साथ जुड़ने से महत्वपूर्ण परिचालन लाभ प्राप्त होते हैं, मुख्य रूप से घटक अनुकूलन और आपूर्ति श्रृंखला एकीकरण के माध्यम से। OEM साझेदारों के पास विशिष्ट द्रव गतिकी के अनुसार सील ज्यामिति, स्प्रिंग तनाव और सतह स्थलाकृति को अनुकूलित करने के लिए इंजीनियरिंग अवसंरचना होती है। इस स्तर का अनुकूलन मानक आफ्टरमार्केट सील की तुलना में विफलताओं के बीच औसत समय (MTBF) को आमतौर पर 25% से 40% तक बढ़ा देता है। इसके अलावा, OEM सेवाओं में अक्सर समेकित इन्वेंट्री प्रबंधन और समर्पित उत्पादन प्रक्रियाएं शामिल होती हैं, जो खरीद प्रक्रिया को सुव्यवस्थित करती हैं और स्वामित्व की कुल लागत (TCO) को कम करती हैं।
गलत आपूर्तिकर्ता चुनने के जोखिम
इसके विपरीत, घटिया निर्माताओं से सील खरीदना गंभीर परिचालन और वित्तीय जोखिम पैदा करता है। अपर्याप्त समतलता—जो अक्सर स्वीकार्य 2 से 3 हीलियम लाइट बैंड से अधिक होती है—समय से पहले घिसाव और रिसाव का कारण बनती है। पेट्रोकेमिकल प्रसंस्करण जैसे उच्च जोखिम वाले वातावरण में, सील की गंभीर विफलता से प्रति घंटे 10,000 डॉलर से 50,000 डॉलर तक का डाउनटाइम खर्च हो सकता है, जिसमें खतरनाक तरल पदार्थों के रिसाव से जुड़े पर्यावरणीय दंड शामिल नहीं हैं। एक अनुपयुक्त आपूर्तिकर्ता में आक्रामक परिस्थितियों में गैल्वेनिक संक्षारण को रोकने के लिए आवश्यक धातुकर्म संबंधी ट्रेसबिलिटी की कमी भी हो सकती है।रासायनिक अनुप्रयोग.
मूल्यांकन के लिए तकनीकी क्षमताएं
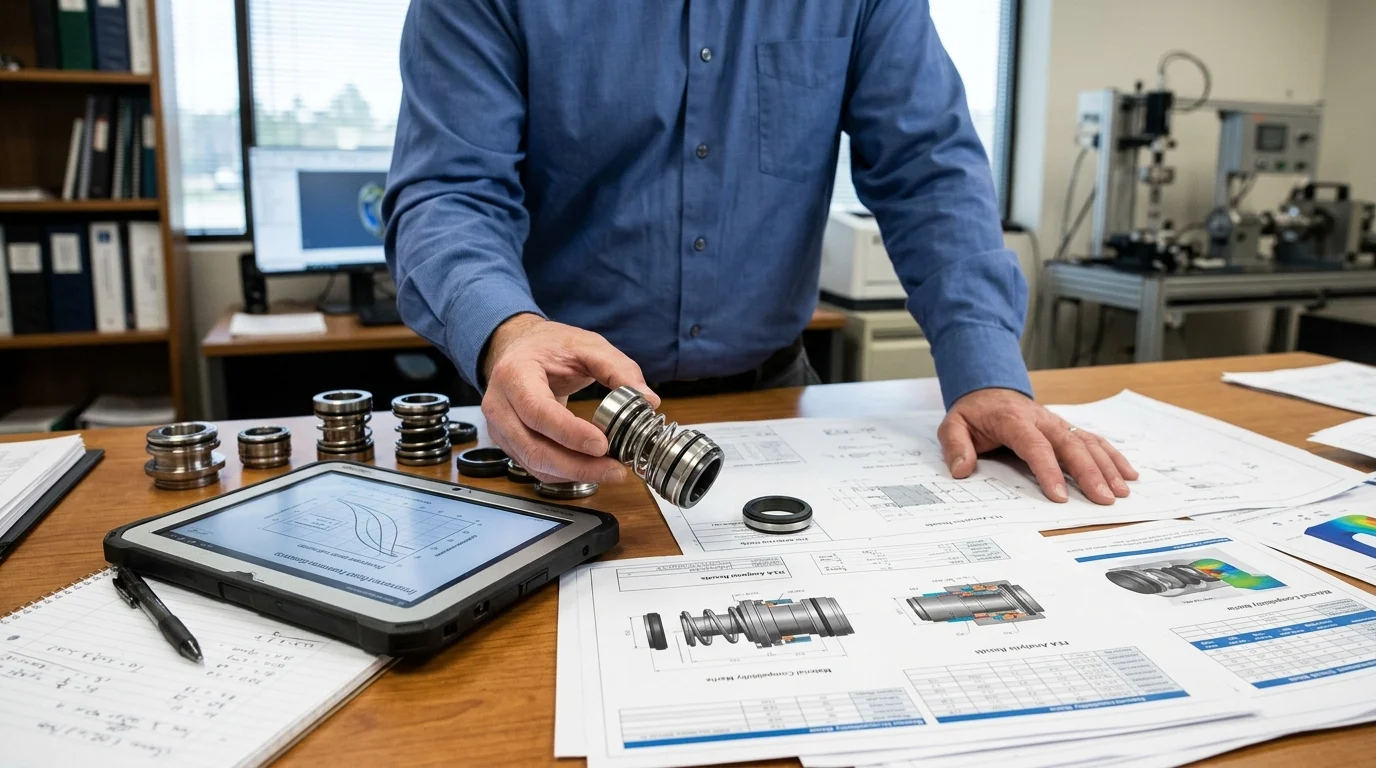
उच्च स्तरीय मैकेनिकल सील निर्माता को अत्यधिक परिचालन स्थितियों से निपटने के लिए उन्नत तकनीकी क्षमताओं का प्रदर्शन करना आवश्यक है। किसी OEM पार्टनर का मूल्यांकन करने के लिए उनकी इंजीनियरिंग अवसंरचना, विशेष रूप से थर्मल विरूपण का पूर्वानुमान लगाने के लिए परिमित तत्व विश्लेषण (FEA) और अवरोधक द्रव परिसंचरण को मॉडल करने के लिए कम्प्यूटेशनल द्रव गतिशीलता (CFD) के उपयोग की बारीकी से जांच करना आवश्यक है। एक सक्षम निर्माता को 3,000 psi से अधिक दबाव सीमा और -40°C से 400°C तक के तापमान के लिए सील का आत्मविश्वासपूर्वक निर्माण करना आना चाहिए।
सील के डिज़ाइन और सामग्री विकल्प
निर्माता के पोर्टफोलियो में सील कॉन्फ़िगरेशन की एक विस्तृत श्रृंखला शामिल होनी चाहिए, जिसमें सिंगल, डबल, पुशर और बेल्लो डिज़ाइन शामिल हैं। सामग्री विज्ञान भी उतना ही महत्वपूर्ण है। आपूर्तिकर्ता को रिएक्शन-बॉन्डेड सिलिकॉन कार्बाइड (SiC) और निकल-बाउंड टंगस्टन कार्बाइड (WC) जैसी प्रीमियम फेस सामग्रियों की सोर्सिंग और सटीक मशीनिंग करनी चाहिए। सेकेंडरी सीलिंग एलिमेंट्स के लिए उच्च-प्रदर्शन वाले इलास्टोमर्स की एक मजबूत आपूर्ति श्रृंखला की आवश्यकता होती है, जो मानक FKM (फ्लोरोइलास्टोमर्स) से लेकर अत्यधिक विशिष्ट FFKM (परफ्लोरोइलास्टोमर्स) तक होते हैं, जो 300°C तक के तापमान पर आक्रामक सॉल्वैंट्स का सामना करने में सक्षम होते हैं।
इंजीनियरिंग और अनुकूलन सहायता
वास्तविक OEM क्षमता विनिर्माण से परे सहयोगी इंजीनियरिंग तक फैली हुई है। आदर्श भागीदार व्यापक अनुकूलन सहायता प्रदान करता है, जिसमें पुराने घटकों की रिवर्स इंजीनियरिंग और तीव्र प्रोटोटाइपिंग शामिल है। उन्नत निर्माता आमतौर पर एक वैचारिक CAD मॉडल से कार्यात्मक, मशीनीकृत प्रोटोटाइप तक 3 से 5 सप्ताह के भीतर पहुँच सकते हैं। यह चपलता पंप OEM के लिए महत्वपूर्ण है जो अगली पीढ़ी के उपकरण विकसित कर रहे हैं जिनके लिए गैर-मानक शाफ्ट व्यास या अद्वितीय ग्लैंड प्लेट विन्यास की आवश्यकता होती है।
तकनीकी क्षमताओं की तुलना कैसे करें
संभावित साझेदारों का व्यवस्थित मूल्यांकन करने के लिए, खरीद और इंजीनियरिंग टीमों को तकनीकी दक्षताओं की तुलना उद्योग मानकों से करनी चाहिए। एक स्तरीय मूल्यांकन मैट्रिक्स का उपयोग आपूर्तिकर्ता की वास्तविक क्षमताओं को निर्धारित करने में सहायक होता है।
| क्षमता स्तर | डिजाइन अवसंरचना | सामग्री की चौड़ाई | प्रोटोटाइपिंग गति |
|---|---|---|---|
| स्तर 3 (बुनियादी) | 2डी सीएडी, मानक टेम्पलेट्स | कार्बन, सिरेमिक, एनबीआर | 8-12 सप्ताह |
| स्तर 2 (मध्यवर्ती) | 3डी सीएडी, बेसिक एफईए | SiC, FKM, मानक धौंकनी | 6-8 सप्ताह |
| टियर 1 (एडवांस्ड ओईएम) | पूर्ण 3डी मॉडलिंग, एफईए, सीएफडी | डब्ल्यूसी, एफएफकेएम, कस्टम मिश्र धातु (हैस्टेलॉय) | 2-4 सप्ताह |
गुणवत्ता प्रणाली और अनुपालन
कठोर गुणवत्ता प्रबंधन प्रणालियाँ विश्वसनीय यांत्रिक सील निर्माण की आधारशिला हैं। क्योंकि द्रव संरोध सूक्ष्मतम मापों पर निर्भर करता है, निर्माण प्रक्रिया में कोई भी विचलन तत्काल परिचालन विफलता का कारण बन सकता है। शीर्ष स्तर के निर्माताओं को दोष दर को प्रति मिलियन भागों (पीपीएम) में सख्ती से मापना चाहिए, और आमतौर पर सटीक रूप से मशीनीकृत सील सतहों के लिए 50 पीपीएम से कम की सीमा को लक्षित करना चाहिए।
प्रमाणन और पता लगाने की क्षमता
किसी भी OEM साझेदारी के लिए ISO 9001:2015 प्रमाणन मूलभूत है, लेकिन विशेष निर्माताओं को इससे भी आगे जाना होगा। संपूर्ण धातुकर्म और लोचदार अनुरेखण क्षमता अनिवार्य है। खरीदारों को मिश्र धातु संरचना और ताप उपचार प्रक्रियाओं को सत्यापित करने के लिए सभी धात्विक घटकों के लिए EN 10204 3.1 सामग्री परीक्षण रिपोर्ट (MTR) की आवश्यकता होनी चाहिए। यह अनुरेखण सुनिश्चित करता है कि संक्षारक वातावरण के संपर्क में आने वाले घटक, जैसे कि डुप्लेक्स स्टेनलेस स्टील स्प्रिंग्स या हैस्टेलॉय C-276 बेल्लो, सटीक रासायनिक विशिष्टताओं को पूरा करते हैं और अप्रत्याशित तनाव संक्षारण दरारों से सुरक्षित हैं।
एपीआई, आईएसओ और उद्योग की आवश्यकताएं
अंतिम उपभोक्ता बाजार के आधार पर, निर्माता को कड़े उद्योग मानकों का अनुपालन प्रदर्शित करना होगा।तेल और गैस क्षेत्रएपीआई 682 (चौथा संस्करण) का पालन करना अनिवार्य है। यह मानक कठोर योग्यता मापदंड निर्धारित करता है, जिसमें अधिकतम अनुमेय कार्यशील दबाव के 110% पर कम से कम 100 घंटे तक सील का गतिशील परीक्षण शामिल है, जिसमें उत्सर्जन की सख्त सीमाओं का उल्लंघन नहीं होना चाहिए। इसी प्रकार, फार्मास्युटिकल या खाद्य प्रसंस्करण क्षेत्रों में सेवा प्रदान करने वाले निर्माताओं को एफडीए 21 सीएफआर 177.2600 और यूएसपी क्लास VI विषाक्तता मानकों के अनुरूप इलास्टोमर प्रदान करने होंगे, जिससे प्रक्रिया तरल पदार्थों का संदूषण शून्य हो।
वाणिज्यिक और सेवा कारक
हालांकि तकनीकी और गुणवत्ता संबंधी मापदंड किसी मैकेनिकल सील के भौतिक प्रदर्शन को निर्धारित करते हैं, वहीं व्यावसायिक शर्तें OEM साझेदारी की वित्तीय व्यवहार्यता को निर्धारित करती हैं। एक प्रभावी निर्माता को अपनी उत्पादन क्षमताओं को खरीदार की इन्वेंट्री रणनीतियों, नकदी प्रवाह आवश्यकताओं और बाजार में उत्पाद पहुंचाने की समयबद्ध मांगों के अनुरूप ढालना चाहिए। इन व्यावसायिक कारकों का आकलन करने के लिए आपूर्तिकर्ता की आपूर्ति श्रृंखला की लचीलता और लागत संरचनाओं का गहन विश्लेषण आवश्यक है।
न्यूनतम ऑर्डर मात्रा, लीड टाइम और टूलिंग शर्तें
न्यूनतम ऑर्डर मात्रा (एमओक्यू) और डिलीवरी समय मुख्य व्यावसायिक समस्याएं हैं। एक लचीला ओईएम पार्टनर कई स्तरों वाली एमओक्यू की पेशकश करेगा, जिसमें 1,000 या उससे अधिक यूनिट के उत्पादन स्तर तक पहुंचने से पहले 20 से 50 यूनिट के पायलट रन शामिल होंगे। कस्टम इलास्टोमेरिक बूट या विशिष्ट स्टैम्प्ड मेटल कंपोनेंट्स के लिए टूलिंग लागत का स्पष्ट रूप से परिशोधन किया जाना चाहिए। इसके अलावा, 10 से 14 सप्ताह के मानक उत्पादन डिलीवरी समय के साथ औपचारिक त्वरित कार्यक्रम भी होने चाहिए, जिससे आपूर्ति श्रृंखला में व्यवधान आने पर 3 से 4 सप्ताह के भीतर आपातकालीन पूर्ति संभव हो सके।
मुख्य लागत कारक
निर्माता की मूल्य निर्धारण प्रणाली को समझना दीर्घकालिक लागत नियंत्रण के लिए आवश्यक है। सामग्री का चयन लागत को सबसे अधिक प्रभावित करने वाला कारक है; मानक FKM से विशेष FFKM यौगिक में द्वितीयक O-रिंग को अपग्रेड करने से उस विशिष्ट घटक की इकाई लागत 500% से अधिक बढ़ सकती है। लागत को प्रभावित करने वाले अन्य कारकों में सतह की जटिल संरचना शामिल है—जैसे कि गैर-संपर्क गैस सील के लिए लेजर-मशीनयुक्त हाइड्रोडायनामिक खांचे—और घर्षण से उत्पन्न ऊष्मा को कम करने के लिए डायमंड-लाइक कार्बन (DLC) कोटिंग जैसे विशेष सतह उपचारों की आवश्यकता।
आपूर्तिकर्ता मूल्यांकन के चरण
एक कठोर व्यावसायिक मूल्यांकन प्रक्रिया स्थापित करने से आपूर्तिकर्ता का चयन निष्पक्ष रूप से सुनिश्चित होता है। निम्नलिखित तालिका प्रतिस्पर्धी निर्माताओं को रैंक देने के लिए खरीद पेशेवरों द्वारा उपयोग किए जाने वाले मानक व्यावसायिक भार मैट्रिक्स को दर्शाती है।
| मूल्यांकन मीट्रिक | लक्ष्य बेंचमार्क | वाणिज्यिक भारण |
|---|---|---|
| मानक लीड समय | < 10 सप्ताह | 25% |
| कस्टम न्यूनतम मात्रा | < 100 इकाइयाँ | 20% |
| टूलिंग परिशोधन | पहले वर्ष में फैला हुआ | 15% |
| लागत प्रतिस्पर्धा | बाजार औसत के 10% के भीतर | 40% |
आपूर्तिकर्ता का अंतिम निर्णय कैसे लें
मूल्यांकन चरण से अंतिम OEM साझेदारी तक पहुंचने के लिए विभिन्न डेटा बिंदुओं को एक सुसंगत निर्णय लेने वाले ढांचे में संश्लेषित करना आवश्यक है। उद्देश्य एक ऐसे मैकेनिकल सील निर्माता का चयन करना है जो न केवल वर्तमान तकनीकी विशिष्टताओं को पूरा करता हो, बल्कि भविष्य के उत्पाद विकास और बाजार विस्तार के साथ-साथ विस्तार करने के लिए संगठनात्मक परिपक्वता भी रखता हो।
भारित निर्णय मानदंड
इंजीनियरिंग औरखरीद टीमेंव्यक्तिपरक पूर्वाग्रहों को दूर करने के लिए भारित निर्णय मैट्रिक्स का उपयोग किया जाना चाहिए। एक मानक औद्योगिक स्कोरकार्ड में कुल स्कोर का 40% तकनीकी और इंजीनियरिंग क्षमताओं को, 30% गुणवत्ता आश्वासन और ऐतिहासिक दोष दरों को, 20% वाणिज्यिक मूल्य निर्धारण और शर्तों को, और 10% भौगोलिक लॉजिस्टिक्स और संचार प्रतिक्रियाशीलता को आवंटित किया जाता है। इस समग्र सूचकांक पर 85% से अधिक स्कोर करने वाले निर्माताओं को आमतौर पर गहन OEM एकीकरण के लिए उपयुक्त उम्मीदवार माना जाता है।
अंतिम चयन प्राथमिकताएँ
अंतिम चयन प्रक्रिया में सैद्धांतिक क्षमता की तुलना में भौतिक सत्यापन को प्राथमिकता दी जानी चाहिए। चयनित निर्माताओं को कठोर पायलट परीक्षण चरण से गुजरना होगा, जिसमें आमतौर पर 10 से 20 प्रोटोटाइप सील की खरीद शामिल होती है, जिनका खरीदार के परीक्षण रिग पर त्वरित जीवन चक्र परीक्षण किया जाता है। साथ ही, निर्माता की मशीनिंग सहनशीलता, लैपिंग क्षमता और क्लीनरूम असेंबली स्थितियों को सत्यापित करने के लिए ISO 19011 दिशानिर्देशों के अनुसार एक औपचारिक संयंत्र ऑडिट किया जाना चाहिए। दीर्घकालिक आपूर्ति श्रृंखला जोखिमों को कम करने के लिए, कई बड़े पैमाने के खरीदार अंततः दोहरी स्रोत रणनीति अपनाते हैं, जिसमें 70% से 80% मात्रा प्राथमिक OEM भागीदार को दी जाती है, जबकि शेष के लिए एक द्वितीयक सत्यापित आपूर्तिकर्ता को रखा जाता है।
चाबी छीनना
- मैकेनिकल सील निर्माता के लिए सबसे महत्वपूर्ण निष्कर्ष और तर्क
- प्रतिबद्धता जताने से पहले विशिष्टताओं, अनुपालन और जोखिम संबंधी जांचों को सत्यापित करना आवश्यक है।
- पाठकों के लिए व्यावहारिक अगले कदम और सावधानियां जिन्हें वे तुरंत लागू कर सकते हैं
अक्सर पूछे जाने वाले प्रश्नों
OEM सेवाएं प्रदान करने वाले मैकेनिकल सील निर्माता को क्यों चुनें?
ओईएम सपोर्ट सील के डिजाइन, सामग्री और आयामों को आपके पंप और तरल पदार्थ के अनुरूप बनाने में मदद करता है, जिससे रिसाव, अनियोजित डाउनटाइम और प्रतिस्थापन की आवृत्ति कम हो जाती है।
मुझे मैकेनिकल सील निर्माता में किन तकनीकी क्षमताओं की जांच करनी चाहिए?
सील के व्यापक प्रकारों, SiC, WC, FKM और FFKM जैसे सामग्री विकल्पों के साथ-साथ कस्टम पंपों के लिए 3D डिज़ाइन, रिवर्स इंजीनियरिंग और प्रोटोटाइप समर्थन की तलाश करें।
क्या विक्टर सील्स प्रमुख पंप ब्रांडों के लिए OEM-संगत प्रतिस्थापन प्रदान कर सकता है?
जी हां। विक्टर सील्स आईएमओ, अल्फा लावल, ग्रंडफोस, एपीवी, फ्लाईग्ट, फ्रिस्टम, लोवारा और ऑलवीलर सहित ब्रांडों के लिए ओईएम-संगत सील और प्रतिस्थापन पुर्जे सप्लाई करता है।
सील आपूर्तिकर्ता का चयन करते समय मैं गुणवत्ता की पुष्टि कैसे करूँ?
आकार नियंत्रण, सामग्री की ट्रेसबिलिटी, अनुप्रयोग समीक्षा और स्थिर उत्पादन सेटअप की निरंतर जांच करें। ऑर्डर देने से पहले ड्राइंग, सामग्री विवरण और निरीक्षण रिकॉर्ड मांगें।
कस्टम मैकेनिकल सील से किन उद्योगों को सबसे अधिक लाभ होता है?
कस्टम सील विशेष रूप से रासायनिक, खनन, तेल और गैस, पेट्रोकेमिकल, बिजली, लुगदी और कागज, जहाज निर्माण और जल अनुप्रयोगों में उपयोगी होते हैं, जहां पंप की स्थिति चुनौतीपूर्ण होती है।
पोस्ट करने का समय: 28 मई 2026